
Et personale, der monterer en 55-tommer skærm i et nyt kontor, rammer den samme væg hver gang. Bag gipsvæggen er der intet tømmer, kun en let stålstift, og beslaget ankom med #8 træskruer. Inden for en uge synker displayet, og skruerne snurrer i store huller.
Metalstifter er perfekt borbare, men reglerne ændrer sig fuldstændig fra bindingsværk. Den korte version: den begrænsende faktor er sjældent boret. Det, der afgør, om væggen forbliver sund, er stiftmåleren, hvor meget stål du fjerner fra banen, hvor langt hullet sidder fra flangen, og hvilken fastgørelse der går tilbage i den. Få de fire rigtige, og en 20-gauge skillevæg vil bære en skærm, en kedel eller en række skabe uden klage.
Stud Gauge er den første ting at tjekke
Koldformede stålknopper sælges pr. gauge, og måleren løber baglæns i forhold til tykkelsen: Jo højere tal, jo tyndere stål. En 25-gauge knop bøjer sig under håndtryk, mens en 12-gauge knop er et strukturelt materiale, der vil sløve en billig bit inden for få sekunder. To knopper kan se identiske ud forfra og afvige tre gange i vægtykkelse, så bekræft måleren, før du vælger en fastgørelsesanordning eller en pilothulstørrelse.
En digital skydelære koster mindre end en kasse med skruer og afgør spørgsmålet med en knivspids på en afskåren ende. Hvor tappen allerede er dækket, fortæller en magnet plus lysmodstandstest dig, om du er på 25 eller 20 gauge skillevægsmateriale eller på 16 gauge og tungere strukturelt materiale.
| Boltmåler | Nominel tykkelse | Typisk pligt | Praktisk fastgørelsesanordning |
|---|---|---|---|
| 25 ga | 0,018 tommer | Ikke-strukturel indvendig skillevæg | Skarp fintrådet gipspladeskrue |
| 20 ga | 0,033 tommer | Indvendig skillevæg, lys beklædning | Selvborende #6 til #8, fint gevind |
| 18 ga | 0,043 tommer | Let strukturel indramning | Selvborende #8 med et #2 punkt |
| 16 ga | 0,054 tommer | Bærende vægindfatning | Selvborende #10 til #12 |
| 14 ga | 0,068 tommer | Strukturel indramning med høj belastning | Pilothul, derefter #12 til #14 |
| 12 ga | 0,097 tommer | Tung strukturel indramning | Pilothul, derefter selvskærende maskinskrue |
Hvor meget stål kan du sikkert fjerne
Hvert hul i et studsvæv er et lille fradrag fra dets kapacitet. Et enkelt 1/4-tommer hul centreret i en 20-gauge bane er normalt harmløs. En klynge af 1-tommers huller langs den samme studs, eller et hul, der kryber ind i flangen, er hvor rammer begynder at bøje og gipsplader begynder at revne.
Strukturel styring til koldformet stål sætter et loft på uforstærkede vævshuller ved omtrent halvdelen af studsdybden og generelt ikke mere end omkring 2-1/2 tommerches, alt efter hvad der er mindst. Hullerne skal sidde centreret i nettet med en klar margin fra flangen og skal være adskilt i stedet for i en lodret række. Flange- og hjørnemateriale skal stå i fred.
Maksimal uarmeret banehulsdiameter ved studsdybde
På en bærende tap skal du ikke læse disse tal som tilladelse. Hvor en servicegennemtrængning er uundgåelig, vil en ingeniør normalt kræve en forstærkningsplade eller en knopsko frem for et større hul.
Valg af det rigtige fastgørelseselement til forbindelsen
Valg af fastgørelseselementer følger forbindelsen frem for stiften. Tre familier dækker næsten alle job på en metalindrammet væg, og beslutningsvejen er kort.
- Hvad vedlægger du?
- Metal til metal (skinne, beslag, clips): selvborende skrue, pande eller sekskantskivehoved, #8 til #10
- Plade til metal (gipsvæg, beklædning, panel): fintrådet skarp spids på 25 gauge; selvborende på 20 gauge og tungere
- Kraftig armatur (display, skab, vandvarmer): gennem banen med en maskinskrue og metalvippe, eller en #12 selvborende skrue med en bundet skive
- Hvor tykt er stålet?
- 25 til 20 gauge: intet pilothul, let tryk, lav hastighed
- 18 til 16 gauge: pilothul kun til større diametre eller en ægte #2 borespids
- 14 til 12 gauge: pilothul først, derefter en selvskærende maskinskrue med et #3 punkt
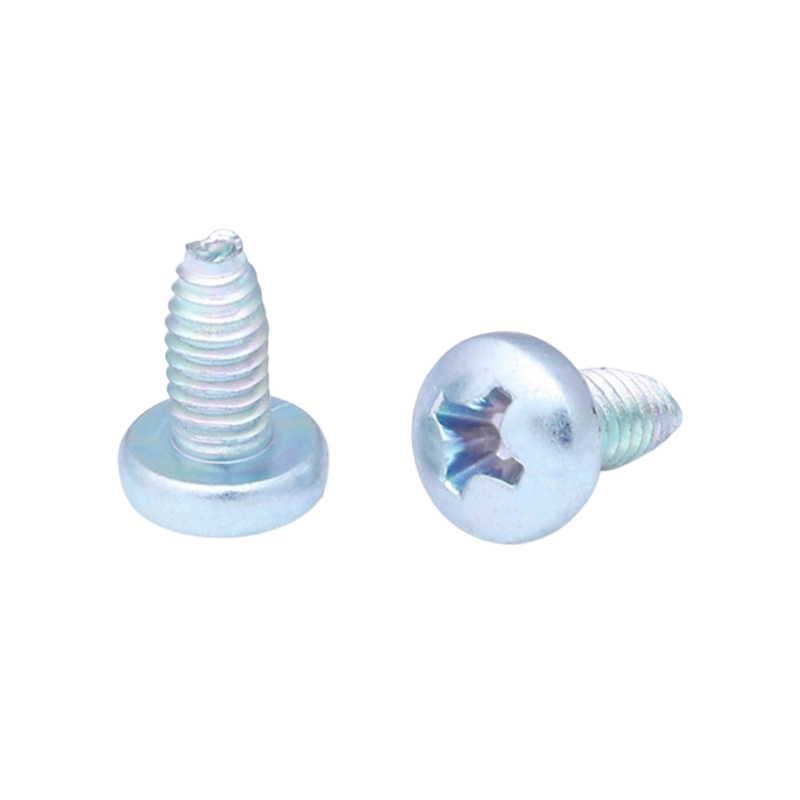
Selvborende skruer er standard for metal-til-metal arbejde. De bærer deres egen borespids, skærer deres eget hul og danner et gevind i en enkelt gang, hvorfor en #8 eller #10 med et #2 punkt håndterer spor-til-studs, klip-til-stud og tap-to-stud forbindelser i 20 til 16 gauge stål.
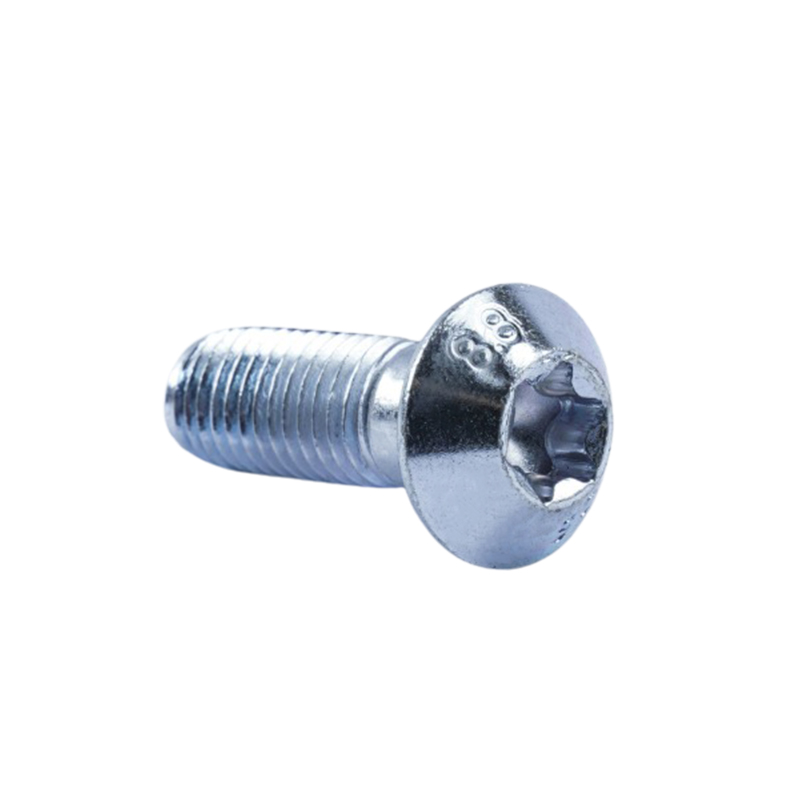
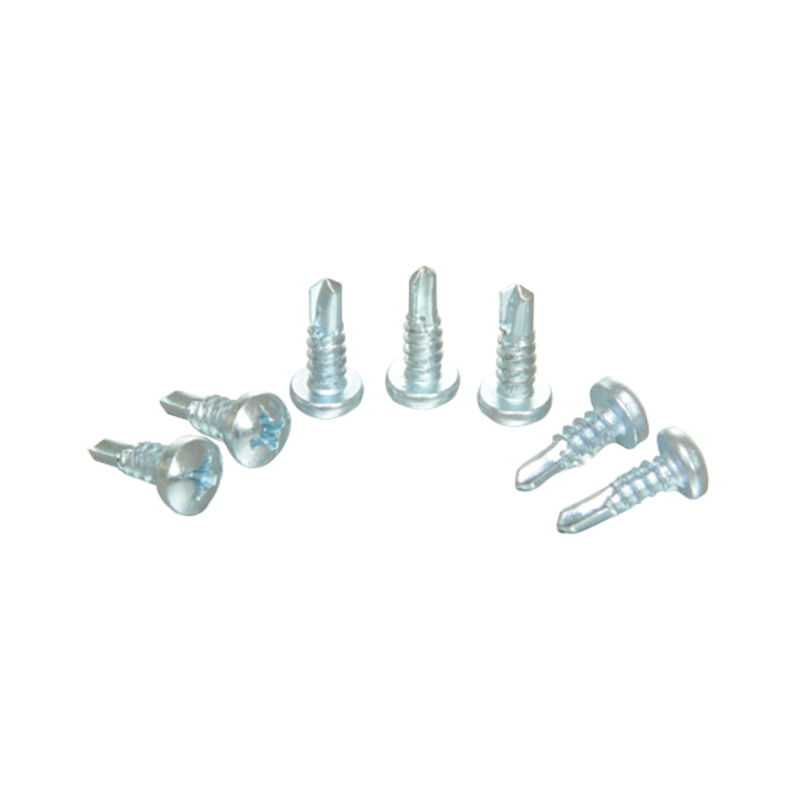 Cross Pan Head selvborende skrue Til metal-til-metal-samling skærer denne selvborende skrue med tværgående hovedhoved sit eget hul og gevind uden forboring, hvilket sparer tid på gentagne fastgørelser. Se produkt →
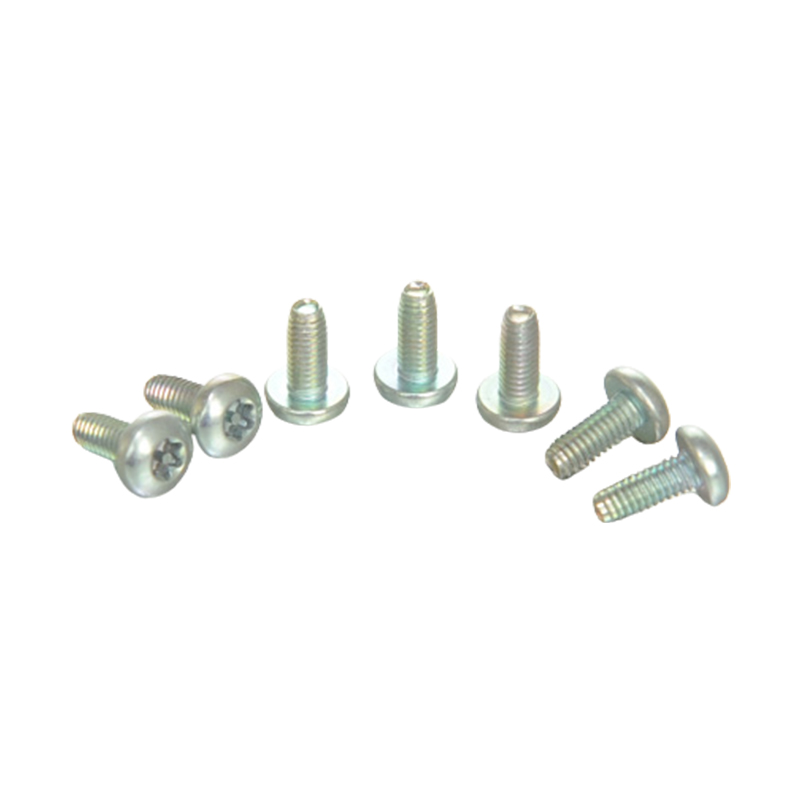
Hvor en samling skal modstå vibrationer, holder en låsende gevindform drejningsmoment langt bedre end en almindelig selvborende skrue, og forskellen viser sig som færre tilbagekald på udstyrsbeslag og adgangspaneler.
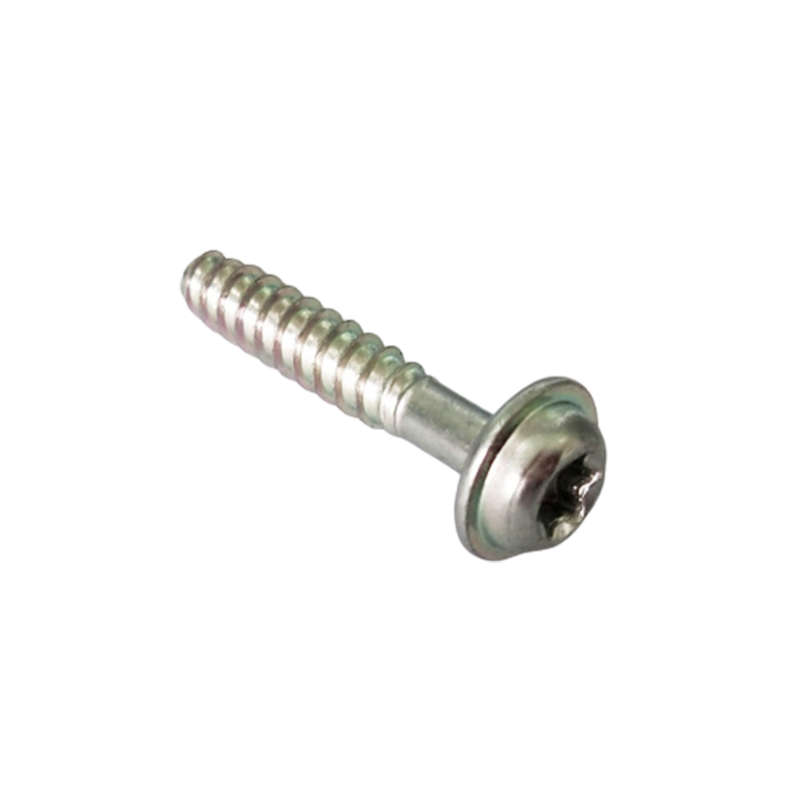
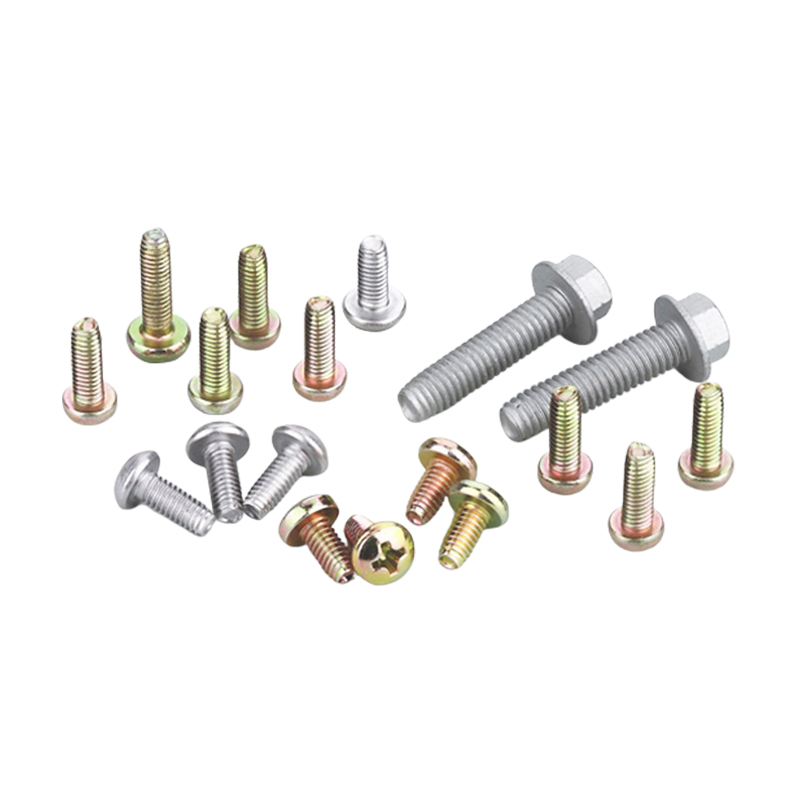 Metal selvskærende låseskruer til vibrationsudsatte led Disse selvskærende låseskruer danner deres egne gevind og modstår at løsne sig under vibrationer, hvilket gør dem relevante for udstyrsbeslag og adgangspaneler. Se produkt →
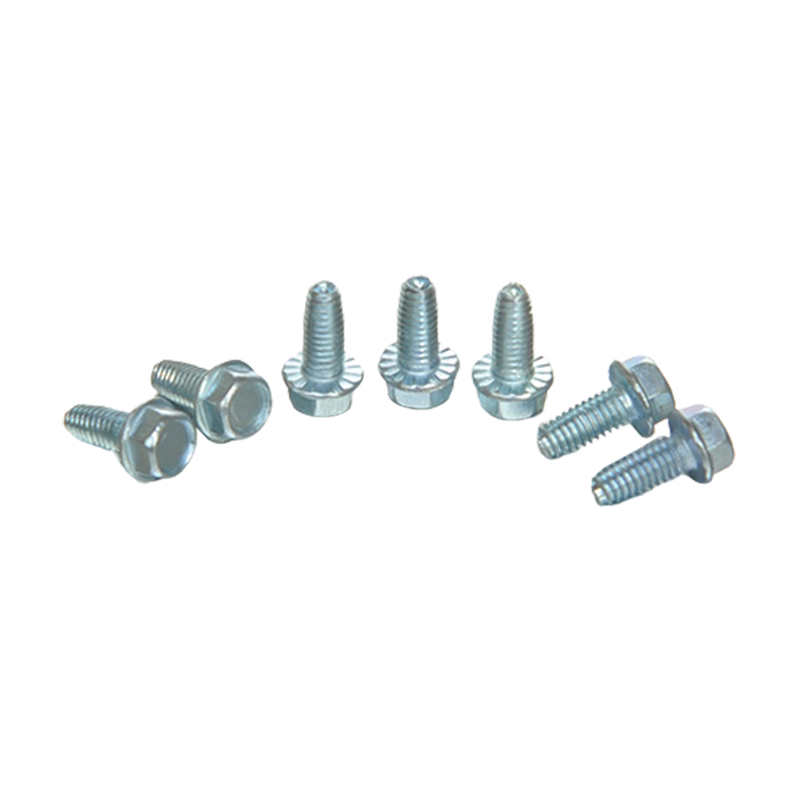
For beslag, der bærer rigtig vægt, spreder et skivehoved med flange belastningen over et bredere område af tyndt stål og reducerer i høj grad chancen for, at et hoved trækker igennem.
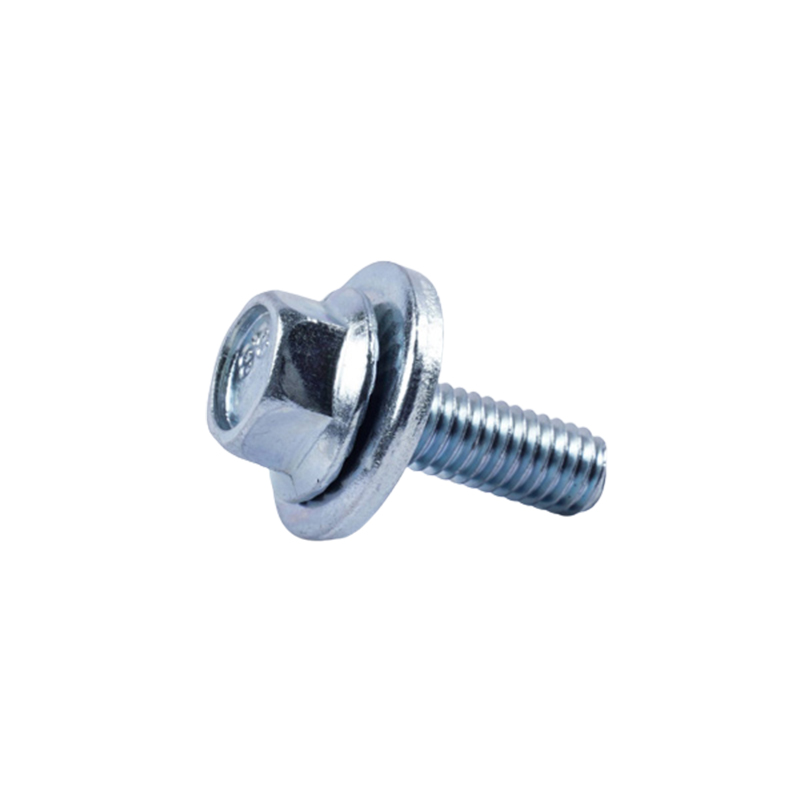
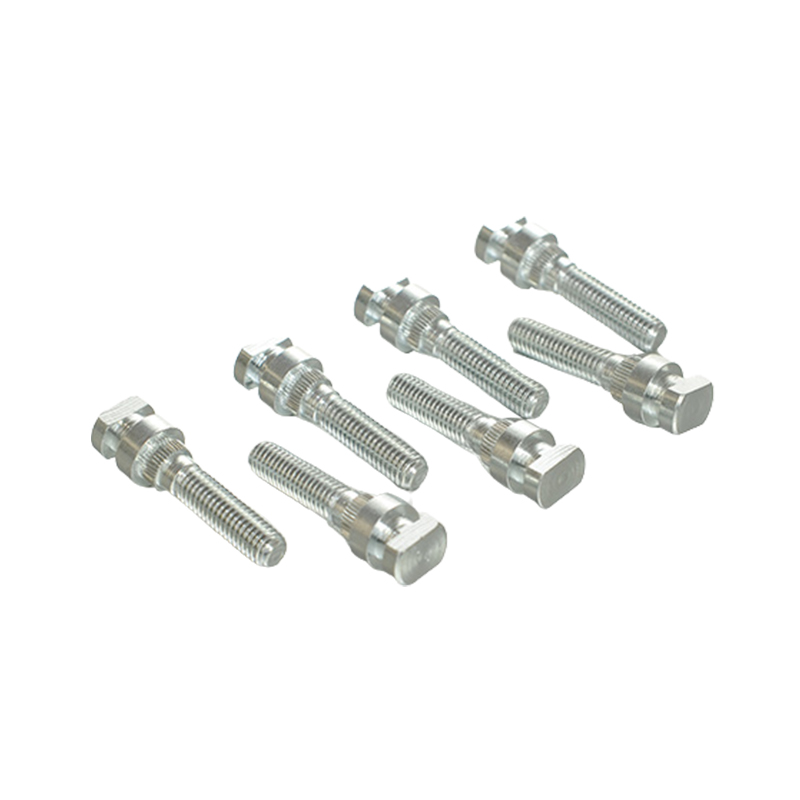
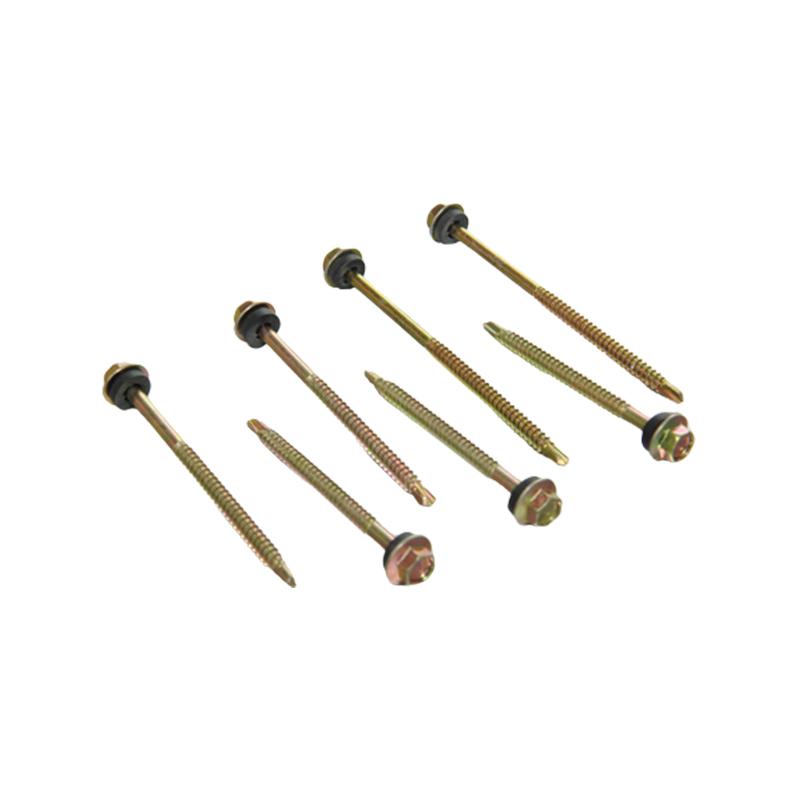 Sekskantet flange med pude selvborende skruer Med sit flangehoved og pude spreder denne selvborende skrue belastningen og hjælper med at tætne overflader, hvilket gør den relevant for beslag, der bærer vægt. Se produkt →
Volumenkøbere lærer hurtigt, at to kasser af samme nominelle størrelse kan opføre sig meget forskelligt på stedet. Variablerne bag det er beskrevet i denne guide til køb af selvskærende skruer af høj kvalitet .
Boring af hullet, trin for trin
- Bekræft, at målet er en tap, ikke et rør eller en ledning. En metaldetekterende knopfinder plus et forsigtigt udforskningshul er standardpraksis.
- Markér midten af banen og kontroller, at mærket sidder godt fri af begge flanger.
- Centrer mærket, så bittet ikke kan gå hen over overfladen.
- Start med en lille pilotbit, ca. 1/8 tommer kobolt eller et trinbor, ved lav hastighed.
- Hold boret vinkelret. Konstant tryk uden sidebelastning giver et rundt hul; slingring giver en oval, der ikke griber noget.
- Afgrat hulkanterne og tjek diameteren, før du flytter en størrelse op.
- Forstørres i små trin. Spring aldrig direkte til den endelige diameter på tyndt stål.
Hvis armaturet er tungt, bor du først en tap, testmonter beslaget og gentag først derefter processen på den anden tap. At justere en vægplade, efter at tre huller allerede er i rammen, er en dyr måde at lære layoutet på.
Fejl, der svækker en ramme
- Boring af flangen eller hjørneradius i stedet for banen. Dette er den mest skadelige vane i metalindramning.
- Forstørrer et hul, fordi en fastgørelse ikke passer. Vælg i stedet den korrekte skruediameter.
- Borer gennem begge vægge af en tap og efterlader en oval åbning, der ikke fanger nogen tråd.
- Stable huller lodret i den samme studs i stedet for at fordele dem.
- Overdrejning af selvborende skruer på 25 og 20 gauge stål indtil gevindstrimlerne.
- Blindboring ind i ukendte hulrum, hvor kabler, rør eller VVS kan sidde.
Ingen af disse fejl er synlige på installationsdagen. De viser sig som revnede gipsplader, et hængende beslag eller en fastgørelse, der ikke holder anden gang, den spændes.
Bits, hastigheder og moment i praksis
Titaniumbelagte bits er den mest almindelige skuffelse i dette arbejde. Belægningen hæver overfladens hårdhed, men gør intet for det underliggende højhastighedsstål, så skærkanten sløver på 16-gauge materiale efter en håndfuld huller. Koboltbor og trinbor håndterer koldformet stål langt mere konsekvent. Kør små stykker med omkring 500 til 800 omdr./min. med et fast, jævnt tryk, fordi en hurtig lyspasning overophedes kanten og hærder stålet under spidsen.
Impact drivere er praktiske, men utilgivelige på lette knopper. På 25 og 20 gauge stripper den hamrende handling tråde og forlænger huller. Et koblingsudstyret boresæt til et lavt drejningsmoment, eller omhyggelig triggerkontrol, giver et meget mere pålideligt sæde, og skruehovedet skal sidde i plan uden at knuse banen.
En dråbe skærevæske eller let olie holder boret køligt og efterlader en renere hulkant. Det betyder noget, når fastgørelseselementet kun har nogle få tusindedele af en tomme stål at gribe om.
Boring i metalbolte kommer ned til fire tal: måler, huldiameter, kantafstand og skruegeometri. Mål måleren, hold hullet centreret i nettet og et godt stykke under halvdelen af studsdybden, lad flangerne være urørte, og tilpas fastgørelseselementet til forbindelsen. Gør det, og stålet vil holde præcis, hvad det er designet til at holde.